抗体产业化进程中切向流技术的应用诉求
在生物制药领域,下游分离纯化环节所占成本通常达到整体生产成本的50%-80%,已成为影响抗体药物规模化与商业化落地的核心制约因素。随着单克隆抗体、双特异性抗体、ADC抗体偶联药物等产品陆续由临床前研究走向商业化生产,超滤-透析过滤(UF-DF)在其中承担着双重角色:一方面可充当层析工序之间的物料调控单元,用于调整中间体的缓冲环境与浓度;另一方面可对抗体料液实施浓缩处理,并将其置换进入最终制剂缓冲液,用于制备抗体原液。
由于抗体蛋白分子结构敏感脆弱、产品附加值极高,生产企业在遴选超滤耗材时通常围绕三大核心维度展开评估:一是工艺处理效率,即缩短批次处理周期;二是样品收率,即减少高价值蛋白损耗;三是耗材耐用寿命,以控制单批次生产成本。在此之外,膜包还须具备良好的可放大能力与完备的法规支持数据,并与过滤设备相互匹配,方能满足GMP生产与申报验证需求。如何在性能、经济性与合规性之间取得平衡,正是抗体产业化进程中亟待破解的工艺痛点。
切向流技术凭借低剪切、高通量以及良好的线性放大特性,与抗体类生物大分子料液的处理需求高度契合;承载该工艺的切向流超滤系统由多层平板膜片叠合封装而成,膜装填密度较高,并支持多种流道选型,可实现从实验室小试到工业化生产规模的工艺无缝转移。
切向流超滤系统下的单抗料液浓缩洗滤实测
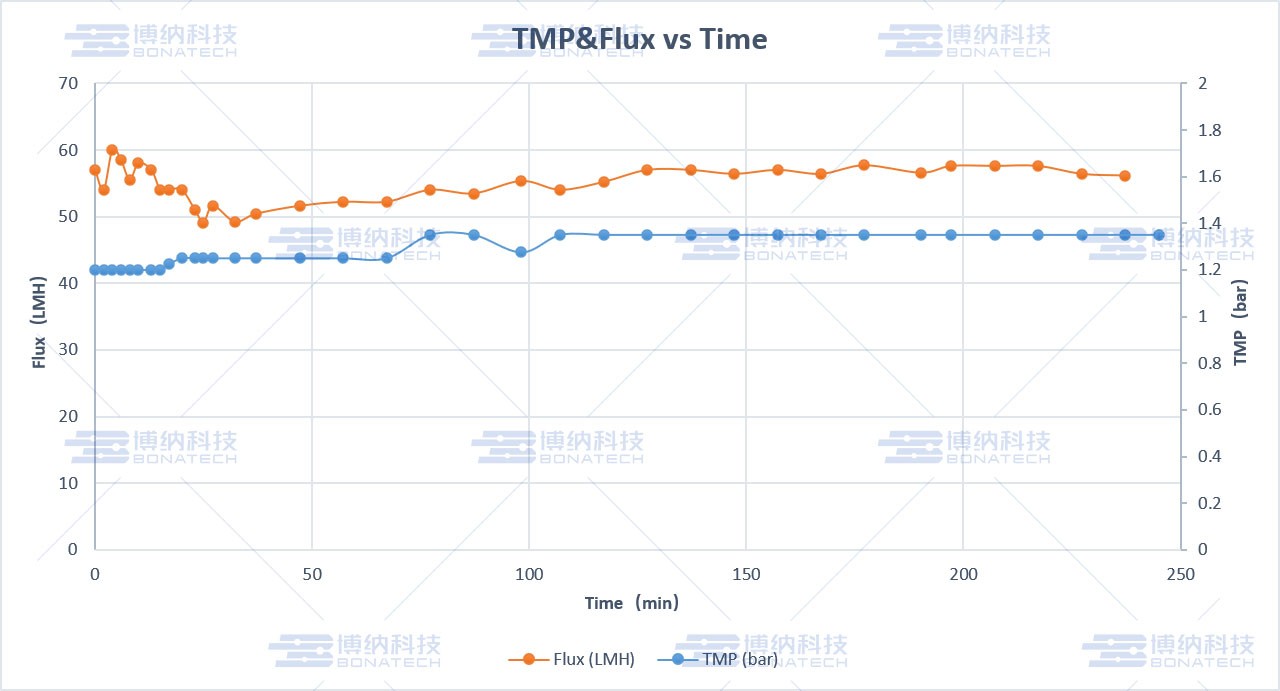
实验方案:选取某单抗项目,采用截留分子量30kDa、PES材质、膜面积0.1m²的膜包,开展超滤浓缩洗滤实验,运行条件与结果汇总如下:
| 原液体积 | 原液浓度 | TMP | 浓缩倍数 | 洗滤倍数 | 总用时 | 平均通量 | 收率 |
|---|---|---|---|---|---|---|---|
| 5L | 13.5g/L | 1.0-1.1bar | 2 | 8 | 245min | 55.10LMH | 97.15% |
1、处理效率
当上样量达到675g/m²时,系统在4h内完成了2倍浓缩与8倍洗滤的全部操作,过程平均通量可达55.10LMH,相较客户现有工艺通量提升20%。这意味着在同样工时条件下所需膜面积更小,膜包成本随之下降20%。
2、蛋白回收表现
本轮超滤运行的样品回收率达到97.15%,较客户原工艺提高约5%。抗体药物原料成本高昂,收率的提升意味着珍贵蛋白中间体损耗的减少,既降低了单克产品的生产成本,也提高了产品的市场竞争力。
3、清洗耐受与批间稳定性
测试结束后,膜包水通量回复率达到98.2%。该膜包可耐受宽pH(1-14)与4-50℃温度环境,支持以0.5M NaOH实施在线清洗(CIP)方案,在实际使用中可重复使用100次以上,且收率与通量均可以满足客户工艺要求。
博纳科技膜包产品信息
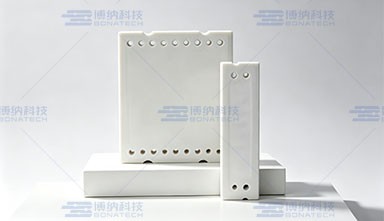
博纳科技该系列膜包采用亲水化改性PES聚醚砜膜材质,具有非特异性吸附低、通量大、耐酸碱清洗等特点;截留分子量覆盖1 kDa-1000 kDa,并同步提供微滤规格;膜面积覆盖0.02 m²-2.5 m²,全规格保持一致的流道结构,为工艺线性放大提供保障。
典型应用领域
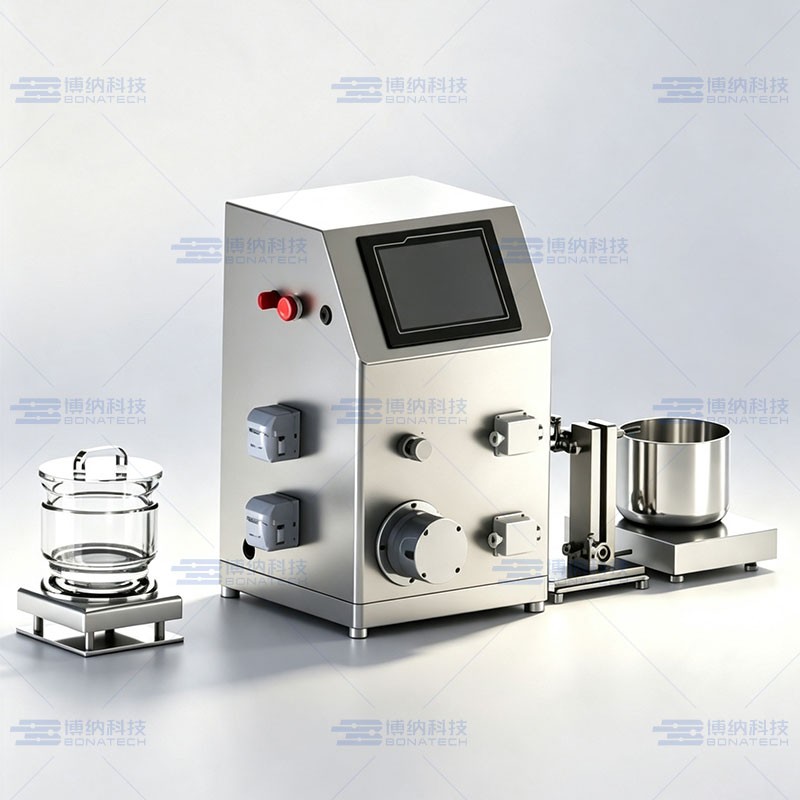
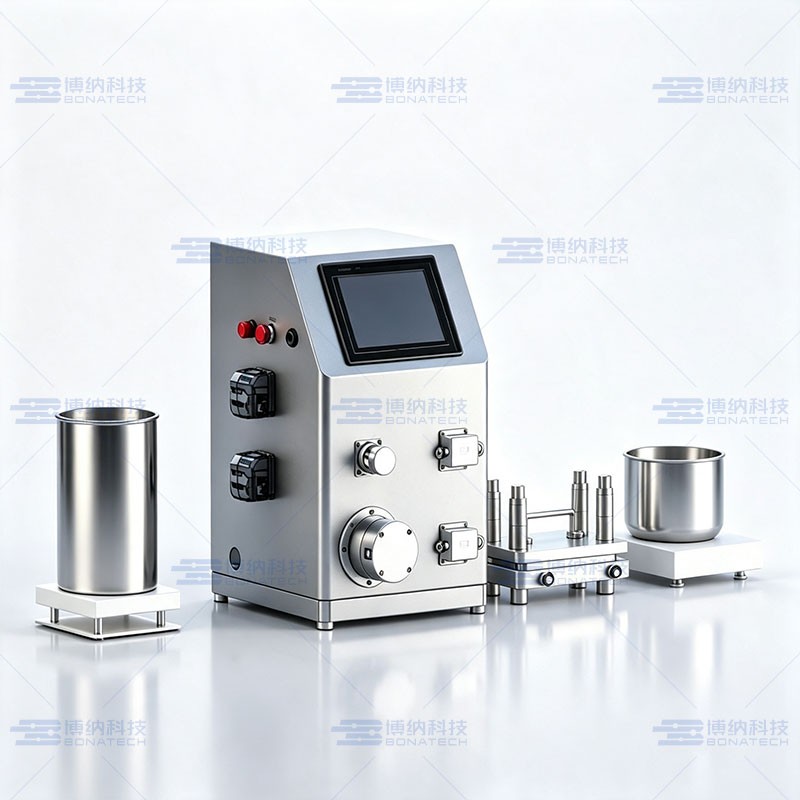
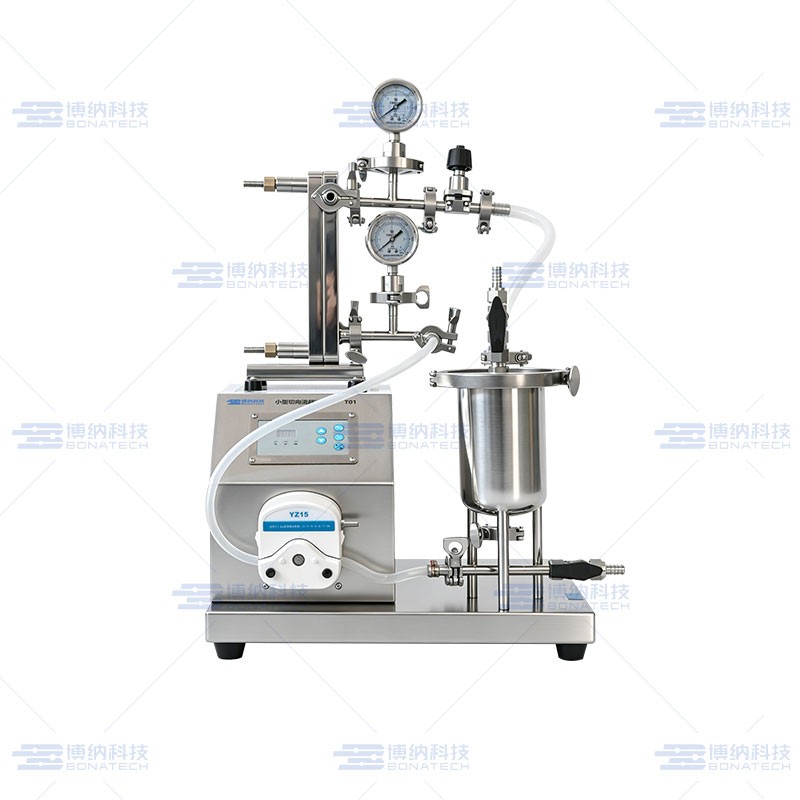
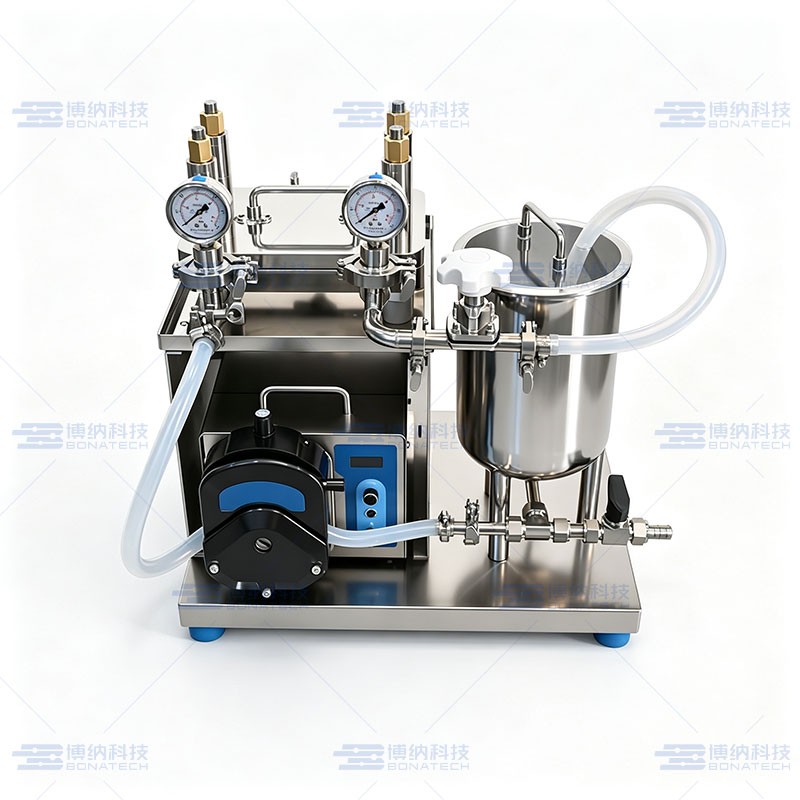
抗体料液浓缩洗滤设备:博纳科技自研TFF系统全尺度覆盖
膜包性能的充分发挥离不开专业设备的支撑。博纳科技同步打造了完整的切向流超滤系统产品线,设备与膜包的流体特性相互匹配,能够保证跨规模运行的工艺一致性,帮助客户顺利完成从小试摸索到商业化量产的工艺转移。
总结
当前,国内抗体药物研发与产业化正处于高速发展阶段,下游纯化环节的工艺可靠性、经济性与合规性,已成为生物制药产业链国产化进程中的重要一环。博纳科技超滤膜包在抗体项目中的实测结果证明,国产超滤耗材的关键性能指标,满足抗体药物严苛的GMP生产与药物申报要求。
从实验室小体积料液处理,到中试放大乃至商业化大规模生产,切向流技术支撑下的博纳抗体料液浓缩洗滤设备与切向流超滤系统,以高效率、高收率、可循环、易放大、合规完备的综合特性,正成为单抗药物研发与产业化进程中值得信赖的工艺基础设施。